
Kernstapel- en assemblagelijnen: precisie, processen en prestaties
De productie van transformatorkernen vertegenwoordigt een van de meest kritische processen bij de productie van elektrische apparatuur. De prestaties, efficiëntie en betrouwbaarheid van een transformator hangen fundamenteel af van hoe nauwkeurig de kern is gestapeld en geassembleerd. Kernstapel- en assemblagelijnen zijn geëvolueerd van handmatige, arbeidsintensieve handelingen naar sterk geautomatiseerde, digitaal gecontroleerde systemen die ongekende precisie en consistentie bieden. Dit artikel onderzoekt de technische aspecten van core stacking, de evolutie van assemblagelijnen en de meetbare voordelen van moderne automatisering.
Kernstapeling bij de productie van transformatoren begrijpen
Kernstapelen is het proces waarbij dunne platen korrelgeoriënteerd elektrisch staal worden samengevoegd tot een complete transformatorkern. Deze lamellen, doorgaans 20 gauge of dunner, zijn aan elke kant bedekt met isolatiemateriaal om wervelstroomverliezen te minimaliseren. De kern biedt een gesloten pad voor magnetische flux die de primaire en secundaire wikkelingen met elkaar verbindt, waardoor de constructie ervan cruciaal is voor de prestaties van de transformator.
Fundamentele principes van kernconstructie
De kern moet aan verschillende technische eisen voldoen:
- Magnetische padcontinuïteit: Lamineringen moeten worden uitgelijnd om ononderbroken magnetische circuits te creëren.
- Minimale luchtspleten: Getrapte overlappingsverbindingen vereisen openingen van minder dan 2 mm om fluxlekkage en plaatselijke verwarming te voorkomen.
- Braamcontrole: Dunne stalen draden door snijden moeten tot een minimum worden beperkt om gedeeltelijke ontlading in met olie gevulde transformatoren te voorkomen.
- Haaksheid en loodrechtheid: Magnetische circuits moeten nauwkeurige geometrische relaties behouden.
- Stapeldichtheid: Een goede compressie vermindert het geluidsniveau en voorkomt schade veroorzaakt door trillingen.
Belangrijkste inzicht: De opening bij getrapte overlappingsverbindingen houdt rechtstreeks verband met de efficiëntie van de transformator. Zelfs kleine verkeerde uitlijningen kunnen de nullastverliezen met 3-5% vergroten en het bedrijfsgeluidsniveau met enkele decibel verhogen. Moderne geautomatiseerde systemen zijn ontworpen om de nauwkeurigheid op micronniveau over duizenden lamineerlagen te behouden.
Kernlamineringsmaterialen en hun impact op stapelen
De keuze van het kernmateriaal heeft een fundamentele invloed op het stapelproces. Transformatorkernen maken gebruik van hoogwaardig, korrelgeoriënteerd elektrisch staal met een klein percentage silicium om hysteresisverliezen te verminderen. Het materiaal wordt tot dunne platen gerold en bedekt met isolatielagen om wervelstroomverliezen te minimaliseren.
| Materiële eigendom | Impact op stapelen | Kwaliteitsoverweging |
|---|---|---|
| Korreloriëntatie | Bepaalt snijhoeken en stapelrichting | Moet een consistente oriëntatie behouden voor magnetische eigenschappen |
| Isolatiecoating | Heeft invloed op de lijmmethoden en stapeldruk | Moet tijdens het hanteren intact blijven |
| Dikte tolerantie | Beïnvloedt de nauwkeurigheid van de stapelhoogte | Cumulatieve diktevariaties beïnvloeden de uiteindelijke afmetingen |
| Randbraamniveau | Vereist snijapparatuur met precisiecontrole | Heeft een directe invloed op de stapeldichtheid en de integriteit van de isolatie |
Het stapelproces moet rekening houden met deze materiaaleigenschappen en tegelijkertijd de uitlijning over duizenden lamellen behouden. Zelfs bij hoogwaardige materialen heeft de stapelmethode een aanzienlijke invloed op de uiteindelijke transformatorprestaties.
Handmatig stapelen versus geautomatiseerd stapelen
De industrie is grotendeels overgestapt van handmatig stapelen naar geautomatiseerde systemen. Hoewel handmatig stapelen in sommige toepassingen gebruikelijk blijft, brengt het inherente uitdagingen met zich mee die door geautomatiseerde lijnen worden aangepakt.
Kenmerken van handmatig stapelen
- Arbeidsintensief en tijdrovend proces
- Gevoelig voor menselijke fouten en inconsistentie
- Variabele stapeldichtheid en uitlijningskwaliteit
- Lagere productiviteit en hogere arbeidskosten
- Is sterk afhankelijk van de vaardigheden en training van technici
Geautomatiseerde stapelvoordelen
- Consistente, herhaalbare stapelkwaliteit tijdens productieruns
- Eliminatie van menselijke fouten bij het plaatsen van het laminaat
- Aanzienlijk hogere productiecapaciteit
- Minder nullastverliezen en minder bedrijfsgeluid
- Lagere arbeidskosten en verbeterde veiligheid op de werkplek
Industrie-benchmark: Geautomatiseerde kernstapelsystemen hebben een geluidsreductie van ongeveer 5 decibel en een vermindering van het verlies bij nullast van ongeveer 5% aangetoond in vergelijking met handmatig gestapelde kernen. Deze verbeteringen vertegenwoordigen aanzienlijke operationele besparingen gedurende de levensduur van de transformator.
Geautomatiseerde kernstapelsystemen: architectuur en werking
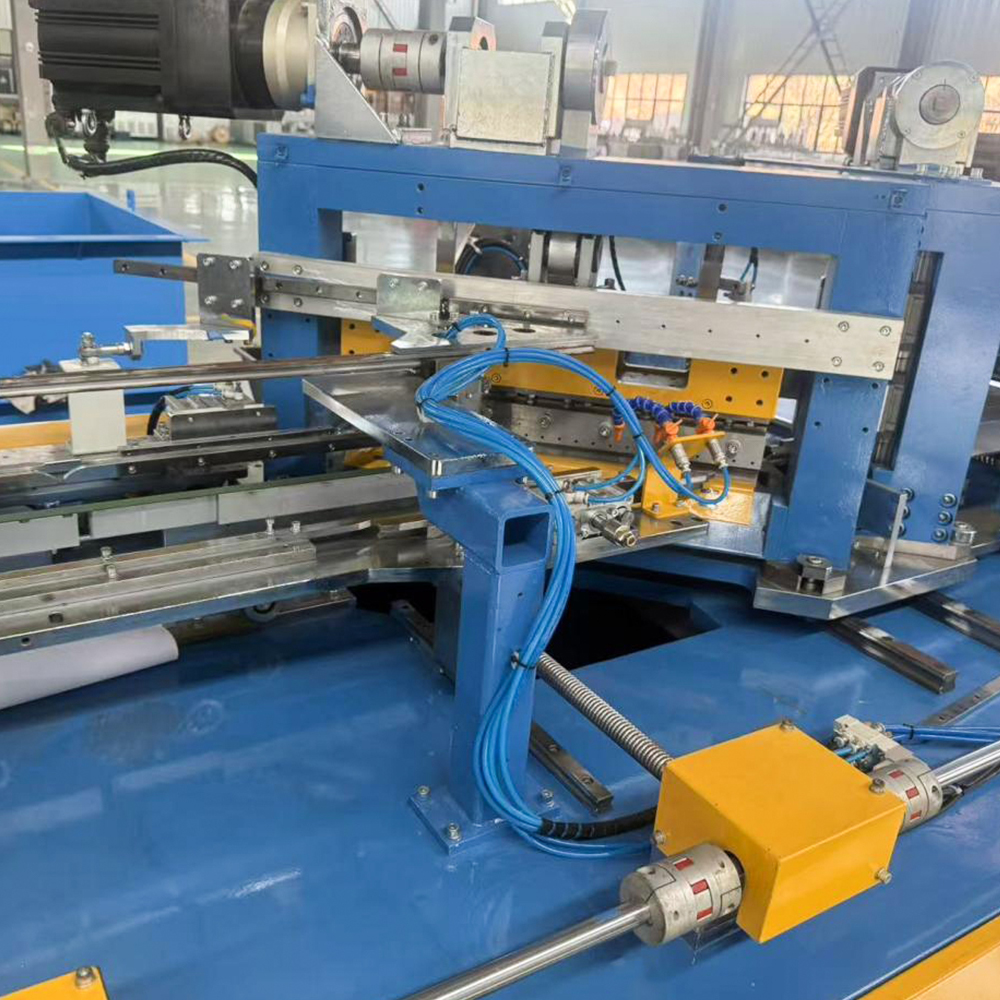
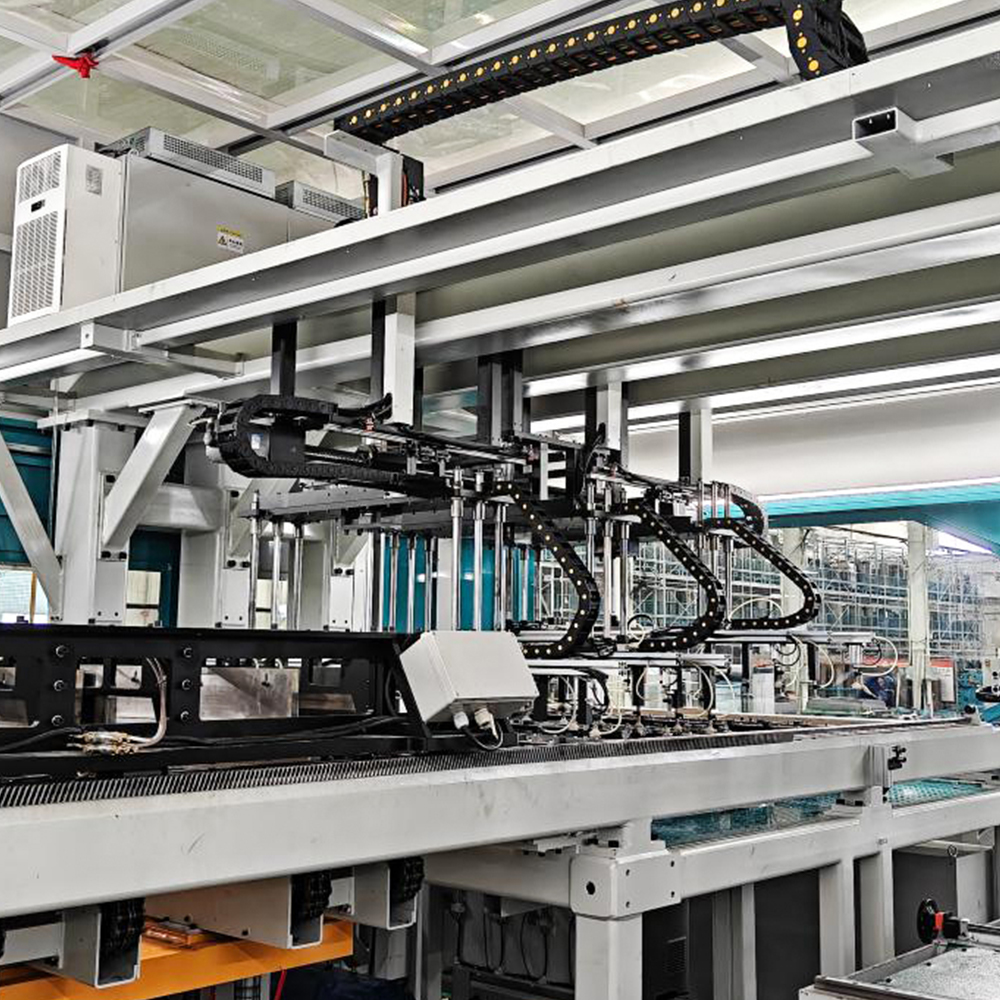
Modern Kernstapel- en assemblagelijnen integreer precisiesnijden met geautomatiseerd stapelen in een continu of semi-continu proces. De GEORG autostack-serie is een voorbeeld van de mogelijkheden van hedendaagse systemen.
Systeemcomponenten
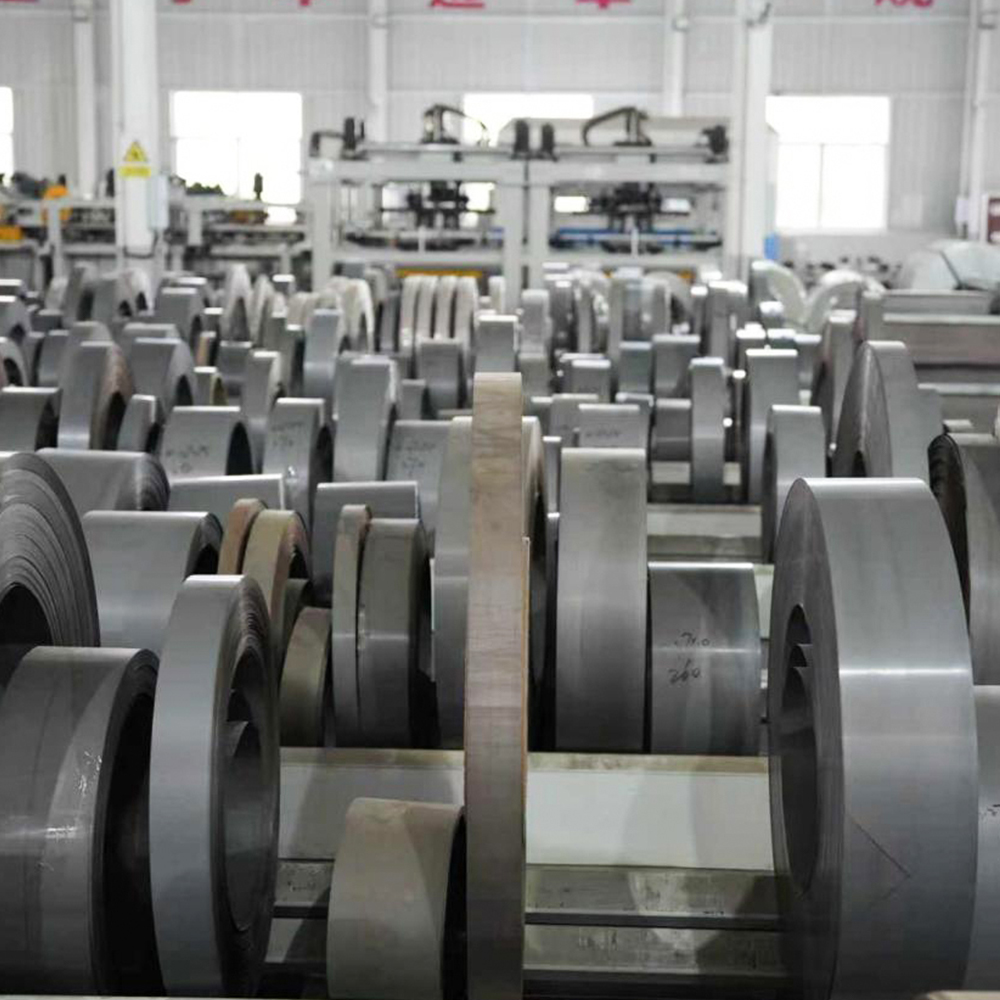
- Afwikkelen en voeden: Spoelen van elektrisch staal worden afgewikkeld en onder spanningscontrole in het snijsysteem gevoerd.
- Precisie scheren: Servogestuurde snij-eenheden produceren lamineringen met een nauwkeurigheid op micronniveau en gecontroleerde braamniveaus.
- Tussentijds transport: Gesneden laminaat wordt met behulp van gespecialiseerde transportsystemen naar stapelposities getransporteerd.
- E-Stacker-integratie: Geautomatiseerde stapelaars positioneren elk laminaat nauwkeurig op de groeiende stapel.
- Persen en omsnoeren: Voltooide stapels worden gecomprimeerd en beveiligd voor verdere verwerking.
Stapelvolgorde voor E-Type kernen
Een typische geautomatiseerde stapelvolgorde volgt een systematisch patroon:
- Lamineringen op de middenpoten worden aangevoerd en op de E-stack geplaatst.
- Stapeltransporteurs worden opnieuw gepositioneerd om lamineringen op de buitenste poten te ontvangen.
- Buitenbeenlamineringen worden aan beide zijden van de kern afgezet.
- De onderste juklamineringen worden gedraaid en aan de basis gepositioneerd.
- Bovenjuklamineringen worden op een aparte stapel geplaatst.
- Het proces herhaalt zich voor elke laag, waarbij de kern laag voor laag wordt opgebouwd.
Deze reeks, die honderden of duizenden keren per kern wordt uitgevoerd, vereist een nauwkeurige coördinatie van meerdere transportbanden en positioneringssystemen. Moderne lijnen bereiken deze coördinatie door geïntegreerd gegevensbeheer en realtime controle.
Kwaliteitscontrole bij kernstapelen
Kwaliteitsborging tijdens het stapelen is essentieel voor het behalen van de prestatiedoelstellingen van de transformator. Verschillende kritische parameters moeten gedurende het hele proces worden bewaakt en gecontroleerd.
Kritieke kwaliteitsparameters
- Nauwkeurigheid stapelhoogte: Moet overeenkomen met de ontwerpspecificaties binnen nauwe toleranties.
- Uitlijning van lagen: Elke laminering moet nauwkeurig worden gepositioneerd ten opzichte van de onderliggende laag.
- Gap-consistentie: De overlappingsafstanden van de treden moeten over alle verbindingen minder dan 2 mm bedragen.
- Braamcontrole: Door het snijden veroorzaakte bramen moeten tot een minimum worden beperkt om gedeeltelijke ontlading te voorkomen.
- Stapeldichtheid: De drukkracht moet gelijkmatig over de kern worden uitgeoefend.
- Rechthoekigheid: Magnetische circuits moeten loodrechte relaties behouden.
Meet- en verificatiemethoden
- Lasermeetsystemen voor real-time hoogte- en positiebewaking
- Visiesystemen voor dimensionale verificatie
- Sensorfeedback voor krachtcontrole tijdens het persen
- Datalogging voor traceerbaarheid en procesoptimalisatie
- Dimensionale verificatie na de stapel met behulp van coördinatenmeting
Deze kwaliteitscontrolemaatregelen zijn alleen effectief als ze in het stapelproces zelf worden geïntegreerd. Geautomatiseerde lijnen met sensorfeedbacksystemen kunnen afwijkingen in realtime detecteren en corrigeren, waardoor een consistente kwaliteit voor elke geproduceerde kern wordt gegarandeerd.
Innovaties in Core Stacking-technologie
Recente innovaties op het gebied van kernstapeltechnologie hebben het productielandschap getransformeerd. De ontwikkeling van intelligente, volautomatische productielijnen vertegenwoordigt een belangrijke mijlpaal in de industrie.
Digitale Integratie en Industrie 4.0
Moderne kernstapellijnen bieden directe gegevensoverdracht van snijsystemen naar stapelapparatuur. Deze integratie maakt het volgende mogelijk:
- Digitale parametrering voor verschillende transformatormodellen
- Snel schakelen tussen productspecificaties
- Automatische aanpassing van snijhoeken en stapelvolgorde
- Real-time data-acquisitie voor kwaliteitsbewaking
- Gecentraliseerd digitaal beheer van het gehele productieproces
Offline versus inline stapelen
- Inline stapelen: Het stapelsysteem is direct geïntegreerd met de snijlijn, waardoor een continue productie mogelijk is. Geschikt voor gestandaardiseerde kernproductie in grote volumes.
- Offline stapelen: Kernstapels worden afzonderlijk van het snijproces geassembleerd. Dit maakt een flexibelere planning mogelijk en is geschikt voor grotere, complexere kernen.
Beide benaderingen bieden duidelijke voordelen, en de keuze hangt af van de productie-eisen, kerngrootte en volume. Sommige fabrikanten gebruiken hybride benaderingen om de efficiëntie van verschillende productlijnen te maximaliseren.
Prestatievoordelen van precisiekernstapelen
Precisie bij het stapelen van kernen vertaalt zich rechtstreeks in prestatieverbeteringen van de transformator. Geautomatiseerde stapellijnen leveren consistente, meetbare voordelen op die van invloed zijn op de gehele levenscyclus van de transformator.
Verminderde verliezen bij nullast
Nauwkeurig stapelen vermindert de magnetische weerstand en minimaliseert wervelstroomverliezen. Geautomatiseerde systemen kunnen verliesreducties van ongeveer 5% realiseren in vergelijking met handmatig stapelen, wat zich vertaalt in aanzienlijke energiebesparingen gedurende de operationele levensduur van de transformator.
Lager bedrijfsgeluid
Consistente stapeldichtheid en uitlijning verminderen de magnetostrictie-effecten die het zoemen van de transformator veroorzaken. Er zijn geluidsreducties van ongeveer 5 decibel gedocumenteerd voor transformatoren die zijn gebouwd met geautomatiseerde stapelsystemen.
Verbeterde betrouwbaarheid
Nauwkeurig stapelen vermindert het risico op hete plekken, gedeeltelijke ontlading en mechanische vermoeidheid. Deze factoren dragen bij aan een langere levensduur van de transformator en lagere onderhoudsvereisten.
Consistente kwaliteit
Geautomatiseerde lijnen produceren identieke kwaliteitsniveaus voor alle kernen, waardoor variabiliteit wordt geëlimineerd die wordt veroorzaakt door de vaardigheid of vermoeidheid van de operator. Deze consistentie is essentieel om te voldoen aan strenge klantspecificaties en wettelijke vereisten.
Kernstapeltafels en uitrusting
Voor het stapelen van kernen is robuuste apparatuur nodig die het gewicht en de afmetingen van transformatorkernen kan dragen. Stapeltafels vormen de basis voor zowel handmatige als geautomatiseerde montageprocessen.
Belangrijkste uitrustingsspecificaties
- Capaciteitsbereik: Stapeltafels zijn verkrijgbaar met capaciteiten vanaf 1 ton tot 300 ton en groter.
- Stapelhoogte: Systemen zijn geschikt voor stapelhoogtes tot 1.800 mm of meer.
- Aantal poten: Apparatuur kan kernen met maximaal 5 poten ondersteunen.
- Positioneringsmethoden: Stapelpennen, zijstops en hoekstops zorgen voor een nauwkeurige positionering van het lamineren.
- Aanvullende uitrusting: Perseenheden, omsnoeringssystemen en voorgestapelde opslagrekken verhogen de productie-efficiëntie.
Deze apparatuurspecificaties bepalen de soorten en maten transformatoren die kunnen worden geproduceerd. Fabrikanten selecteren apparatuur op basis van hun productportfolio en productievereisten.
Veelgestelde vragen over kernstapelen en assemblagelijnen
Vraag 1: Wat is kernstapeling bij de productie van transformatoren?
Kernstapelen is het proces waarbij dunne, korrelgeoriënteerde elektrische staallamineringen in de kernstructuur van een transformator worden gemonteerd. De lamellen worden nauwkeurig uitgelijnd en laag voor laag gestapeld om een compleet magnetisch circuit te creëren. Dit proces vereist nauwkeurigheid op micronniveau om optimale transformatorprestaties te garanderen.
Vraag 2: Wat is het verschil tussen handmatig en geautomatiseerd kernstapelen?
Bij handmatig stapelen zijn bekwame technici nodig die elk laminaat afzonderlijk positioneren, terwijl bij automatisch stapelen gebruik wordt gemaakt van precisieapparatuur met servobesturing en sensorfeedback. Geautomatiseerde systemen bieden een hogere consistentie, hogere productiesnelheden en betere kwaliteitscontrole in vergelijking met handmatige methoden. De meeste moderne transformatorfabrikanten gebruiken geautomatiseerde stapeling voor stroomtransformatoren.
Vraag 3: Wat zijn getrapte overlappingsverbindingen bij het stapelen van kernen?
Getrapte overlappingsverbindingen zijn de methode om aangrenzende lamellen in de kern te overlappen om luchtspleten te verkleinen en fluxlekkage te minimaliseren. De opening bij de tredeoverlapping moet kleiner dan 2 mm worden gehouden om plaatselijke warmte- en energieverliezen te voorkomen. Een goede stap-overlapping-uitlijning is essentieel voor de efficiëntie van de transformator.
Vraag 4: Welke factoren beïnvloeden de kernstapelkwaliteit?
Kritische factoren zijn onder meer de nauwkeurigheid van de uitlijning van het lamineren, de dichtheid van de stapel, controle van de openingen bij getrapte overlappingsverbindingen, braamniveaus door snijden, de loodrechtheid van magnetische circuits en de consistentie van de stapeldruk. Elke factor moet zorgvuldig worden gecontroleerd om optimale transformatorprestaties te bereiken.
Vraag 5: Wat zijn de voordelen van geautomatiseerd kernstapelen?
Geautomatiseerde kernstapeling levert consistente kwaliteit, elimineert menselijke fouten, verhoogt de productiecapaciteit, verlaagt de arbeidskosten en verbetert de veiligheid. Het produceert ook kernen met lagere nullastverliezen en minder bedrijfsgeluid in vergelijking met handmatig gestapelde kernen.
Q6: Hoe werkt een E-Stacker bij kernmontage?
Een E-stacker kan worden geïntegreerd met kernsnijapparatuur om lamineringen automatisch op de kernstapel te positioneren. Het ontvangt gesneden lamellen van de snijlijn, transporteert deze met behulp van transportbanden naar de stapelpositie en legt ze nauwkeurig uitgelijnd neer. De E-Stacker behoudt een consistente stapelkwaliteit over duizenden lamineringen.
Vraag 7: Wat is de typische stapelvolgorde voor een transformatorkern van het E-type?
De stapelvolgorde voor een E-type kern omvat het afwisselen van lamineringen in het midden van de poot met lamineringen aan de buitenkant van de poot in een specifiek patroon. Transportbanden transporteren elk laminaat naar de aangewezen positie, waarbij het systeem roteert tussen midden-, buiten- en jukplaatsingen. In deze volgorde wordt de kern laag voor laag opgebouwd totdat de volledige hoogte is bereikt.
Vraag 8: Welke kwaliteitscontrolemaatregelen worden gebruikt bij het stapelen van kernen?
Kwaliteitscontrolemaatregelen omvatten realtime lasermetingen voor hoogtemonitoring, vision-systemen voor dimensionale verificatie, sensorfeedback voor krachtcontrole en datalogging voor traceerbaarheid. Deze systemen detecteren en corrigeren afwijkingen tijdens het stapelproces om een consistente kwaliteit te garanderen.
-
Mobiel
+86-18351152766
-
E-mail
479279940@qq.com
-
Adres
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, China


Auteursrecht © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rechten voorbehouden.Gespecialiseerd in de productie van transformatorkernen